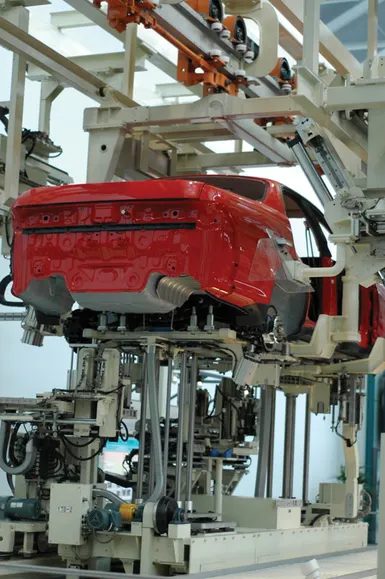
Vous regardez une voiture sortir de la chaîne de montage et vous voyez le produit fini. Il est facile d’oublier la machinerie invisible qui a rendu cela possible. Les systèmes de production ne s’appliquent pas uniquement aux usines. Ce sont les méthodes par lesquelles l’industrie transforme les matières premières en biens et services. Considérez-les comme des processus de changement. Vous investissez du travail, de l’argent et du matériel. Vous recevrez un objet utile.
Les bases n’ont pas changé, même si les outils ont changé. Les économistes appellent les intrants des « facteurs de production ». Ceux-ci incluent le travail, le capital et la terre. Les directeurs de production pourraient les appeler « les cinq M » : hommes, machines, méthodes, matériaux et argent. C’est la même liste. Juste un jargon différent.
Comment les ressources deviennent une sortie
Le système de production est défini par le flux. Les choses physiques passent par le processus. Les matières premières deviennent un travail en cours. Ils deviennent alors des produits finis. L’information circule avec eux. La paperasse, les données et les signaux accompagnent les données et les signaux. Ce flux a des limites. La capacité du système détermine la quantité pouvant être produite. Si les machines sont lentes, la production en souffre.
Mais la capacité ne représente que la moitié de la bataille. La qualité est une autre frontière. Vous pouvez produire un millier d’unités rapidement. S’ils sont cassés, vous avez une valeur nulle. La qualité inclut également l’apparence. Cela inclut également la durabilité. Il couvre les caractéristiques de performance. Cela implique également la rapidité. Est-il arrivé à la date promise ? La documentation est-elle correcte ? Un système est défini par sa capacité à répondre à ces normes. La manière dont les systèmes de production gèrent les flux d’informations est aussi importante que le déplacement de l’acier ou du plastique.
Trois types de production
Toutes les industries ne fonctionnent pas de la même manière. Il existe trois types généraux de systèmes de production de base. Chacun présente des compromis différents en termes de coût, de flexibilité et de rapidité.
Système par lots
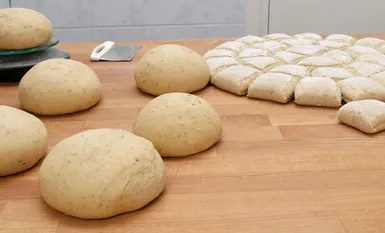
Dans un système par lots, vous utilisez un équipement à usage général. Vous produisez de petites quantités. Les spécifications varient d’un lot à l’autre. Une quantité fixe de produit passe par une ou plusieurs étapes. à la fin du cycle, il sort d’un seul coup. C’est ce qu’on appelle souvent un atelier de travail.
Considérez une machine-outil spéciale. Ou des engins de construction lourds. On ne fabrique pas dix mille unités identiques. Vous effectuez une course spécifique. La même logique s’applique aux produits chimiques spécialisés. Ou des aliments transformés. Fonctionne même dans les services. La compagnie d’assurance traite les réclamations par lots. Un certain nombre de demandes sont en cours de traitement. Puis un autre.
Système continu
C’est l’autre extrême. Les systèmes continus fonctionnent sans interruption. Le produit suit le processus sous forme de flux constant. Pensez au raffinage du pétrole. Ou la fabrication du papier. L’équipement est spécialisé. Il est conçu pour une chose. La flexibilité est faible. Mais l’efficacité est élevée. Ils en produisent en grande quantité. Le prix unitaire baisse considérablement. La configuration est coûteuse. Mais les coûts d’exploitation sont minimes.
Système de projet
Les projets sont uniques. Vous construisez une grande chose. Ou vous effectuez une tâche complexe. Pont. Gratte-ciel. Implémentation du logiciel. Les ressources sont mobilisées pour la durée. Puis ils se dispersent. Il n’y a pas de deuxième lot. Pas de flux continu. Juste une seule et grande entreprise. La planification est compliquée. Le risque est élevé. Si vous échouez, vous échouez complètement.
Pourquoi le type est important
Le choix d’un système est une décision financière. Cela a un impact direct sur vos résultats. Les systèmes par lots offrent de la flexibilité. Vous pouvez facilement changer de produit. Mais vous payez les temps d’arrêt. Les coûts d’installation réduisent les marges. Les systèmes continus offrent une évolutivité. Mais tu es coincé. Lorsque la demande diminue, vous vous retrouvez confronté à des coûts fixes élevés. Les systèmes de projet offrent une valeur unitaire élevée. Cependant, la trésorerie est irrégulière. Vous dépensez beaucoup d’avance. Vous serez payé plus tard.
C’est le travail du manager d’équilibrer ces contraintes. La capacité limite la production. La qualité limite l’acceptation. Le flux d’informations limite la coordination. Ignorez l’un de ces éléments et le système échoue. Il ne s’agit pas de travailler plus dur. Il s’agit de comprendre la mécanique. La voiture en attente n’est pas apparue par magie. C’était le résultat d’une transformation calculée. Une série de décisions prises sous pression.
Que se passe-t-il lorsque le marché change ? Quand le lot que vous avez créé n’est-il plus nécessaire ? Le système doit s’adapter. Ou ça va casser. Il s’agit d’une tension constante dans la production.
Mécanismes de production continue
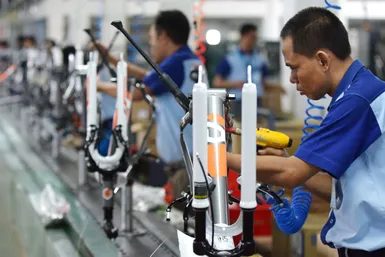
La production continue n’est pas seulement une méthode ; C’est un réflexe industriel. Les marchandises se déplacent selon une séquence fixe d’étapes identiques pour chaque unité car l’efficacité nécessite l’uniformité. L’objectif est le volume. Un débit massif nécessite des équipements spécialisés et des méthodes rigoureuses conçues pour réduire les coûts unitaires.
Les ouvriers ne construisent pas tout. Ils gèrent des micro-segments du processus. Ces tâches sont restreintes, faciles à réaliser et reproductibles. Pensez à une chaîne d’assemblage de moteurs de voiture. Ou l’assemblage final d’appareils électroniques grand public : téléviseurs, machines à laver, ordinateurs personnels. La complexité du produit n’a pas d’importance. La simplicité de la tâche est tout.
Cette configuration – souvent appelée système de chaîne d’assemblage – est l’épine dorsale de la production de masse. Il troque la flexibilité contre la vitesse. Vous obtenez des coûts inférieurs. Vous obtenez un rendement plus élevé. Vous n’obtenez pas de variété. Le système ne fonctionne que si chaque étape, chaque machine, chaque travailleur reste parfaitement synchronisé. Cassez ce rythme et toute la ligne s’arrête.
La production par projet : une approche ponctuelle
Les opérations par lots et continues partagent souvent le même étage, mais ne représentent que deux domaines du domaine opérationnel. Voir Fabrication de circuits intégrés. Cela commence par un processus par lots. Des milliers de petits circuits sont gravés simultanément sur de grandes tranches de silicium. Ces plaquettes passent par des dizaines, parfois des centaines d’étapes de traitement différentes. Ce n’est que lorsque ce travail parallèle massif sera terminé que les différents circuits seront coupés. Puis la ligne continue prend le relais. Chaque micropuce, mesurant seulement quelques millimètres, est assemblée avec d’autres composants pour former le dispositif électronique final.
C’est un modèle hybride. Efficace pour les grandes quantités, précis dans l’exécution.
Mais tout ne rentre pas dans un seul lot ou un seul flux. Certaines choses sont uniques. Irrépétable.
Gérer le ponctuel
Le troisième grand système de production est l’approche projet ou « ponctuelle ». Vous ne fabriquez pas dix mille unités ici. Vous en faites un. Un bâtiment. Un navire. Un prototype pour un nouvel avion ou un énorme système informatique.
Les ressources ne circulent pas continuellement. Ils ne font pas la queue. Ils sont collectés spécifiquement pour cet objectif, exécutés une seule fois, puis distribués.
Cela crée un problème de gestion unique. Le produit étant unique, vous ne pouvez pas compter sur l’efficacité de la répétition. Il n’existe pas de courbe d’apprentissage permettant d’atténuer les aspérités au fil du temps. Il n’y a pas de cycle standard à optimiser.
Alors, comment éviter que les coûts montent en flèche ?
Des méthodes de gestion particulières ont été développées pour maîtriser ces coûts. Le but n’est pas seulement de terminer le projet ; Le but est de le réaliser avec des contraintes financières raisonnables. Sans ces contrôles, le manque de répétabilité devient un handicap plutôt qu’une caractéristique.
L’échelle du bâtiment d’assemblage de véhicules
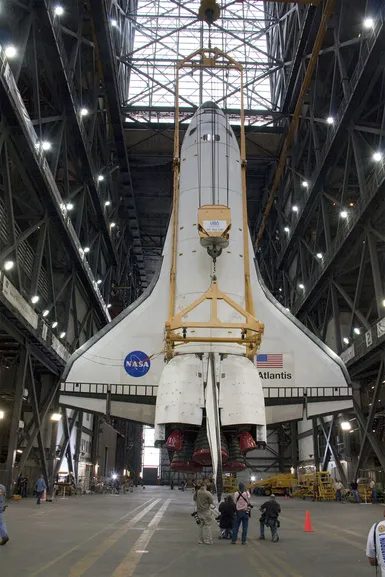
Le Vehicle Assembly Building (VAB) du Kennedy Space Center en Floride est si grand qu’il est difficile de ne pas le voir en personne. C’est l’une des plus grandes structures de la planète, avec un espace intérieur d’environ 3,7 millions de mètres cubes. Cela représente environ 130 millions de pieds cubes. Le bâtiment a été initialement conçu pour les grandes fusées Apollo-Saturne V, mais a ensuite été modifié.
C’est actuellement la base de la flotte de la navette spatiale.
Une fois à l’intérieur, vous pourrez voir la navette Atlantis suspendue dans les airs. C’est avant l’intégration finale.
L’orbiteur y est suspendu, en attente de connexion au réservoir de carburant externe et aux propulseurs de fusée à combustible solide. Ce n’est qu’à ce moment-là qu’il est prêt à voler.
La conception derrière cette installation ne concerne pas seulement la hauteur. C’est une question de précision.
VAB fournit un environnement contrôlé qui permet un assemblage précis sans l’influence des conditions météorologiques. Le vent, l’humidité et les variations de température sont sous contrôle. Pour les tâches qui nécessitent un alignement au millimètre près, ce contrôle est essentiel.
Dans la conception des bâtiments, la stabilité et la gestion environnementale priment sur l’encombrement.
Aujourd’hui, le VAB est un monument à l’ambition industrielle. Ce n’est plus seulement un garage à fusées. C’est un espace de travail où l’histoire est assemblée, pièce par pièce, avant de se diriger vers l’inconnu.